排查起点:明确出油率低的定义与测量口径
榨油机出油率偏低是油脂加工中常见的生产问题,但“偏低”本身需要先被定义。不同油料、不同工艺路线、不同设备结构下,出油率的合理区间差异较大,若缺乏统一的计量口径,很容易把正常波动误判为设备故障,也可能掩盖真实存在的工艺缺陷。因此,改进的第一步不是急于调整设备,而是建立可重复、可对比的测量与记录方式,再按原料、预处理、压榨参数、设备状态的顺序逐项排查。
出油率通常指压榨所得油脂重量与入榨油料重量的比值,而出饼残油率指饼粕中残留油脂占饼粕重量的比例。两者相关但不等价:出油率受原料含油量影响明显,残油率则更直接反映压榨的彻底程度。若只看出油率,含油量偏低的原料可能被误认为设备效率下降;若只看残油率,又可能忽略原料本身品质的变化。
判断是否真的偏低,需要先统一计量方式与取样方法。入榨油料应计量准确,最好按批次称重;所得油脂应静置去除水分与杂质后称重;饼粕取样应具有代表性,避免只取表层或局部样品。只有在相同油料品种、相近含油量与水分条件下进行多批次对比,数据才具备参考意义。若条件允许,可保留同批次原料的对照样本,以便区分原料差异与工艺差异。
原料预处理环节对出油率的影响
油料预处理水分控制
水分是影响压榨效果的关键变量之一。水分过高时,料坯在蒸炒过程中难以达到适宜的可塑性,压榨时容易出现打滑、出油缓慢、饼粕成型差等现象;水分过低时,料坯松散、缺乏黏结力,压榨过程中难以形成稳定料柱,压力传递不均匀,同样会降低出油效率。
不同油料常见的入榨水分参考范围存在差异。花生一般需要较低水分以保持脆性与出油顺畅;菜籽水分控制不当容易影响蒸炒效果;大豆因组织结构不同,对水分与温度的组合更为敏感;芝麻颗粒小、含油量高,水分偏高时容易结团。上述差异说明,水分控制不能套用单一数值,而应结合当地气候、原料产地、储存条件与设备特性进行小范围试验。调整时应逐批记录水分与出油表现,避免一次性大幅改变。
清理、破碎、轧坯与蒸炒的作用
杂质会占据榨膛空间、加剧易损件磨损,并影响饼粕质量。壳仁比例同样重要:壳过多会降低料坯含油量并增加残油,壳过少则可能使料坯过于黏软、压榨时打滑。破碎与轧坯的作用在于破坏油料细胞结构,使油脂更容易在压榨中释放。轧坯厚度不均会导致蒸炒与压榨效果不一致,局部过厚处油脂难以被充分挤出。
蒸炒是调整料坯温度、水分与可塑性的核心环节。蒸炒不足时,料坯温度低、黏弹性差,压榨时出油不充分;蒸炒过度则可能使料坯发焦、油脂颜色变深,甚至堵塞榨膛。蒸炒温度与时间应根据油料品种、水分状态和设备结构综合确定,并通过观察料坯色泽、气味与手感进行辅助判断。
榨油机压榨工艺参数的调节思路
榨油机温度调节
榨膛温度影响油脂黏度、料坯流动性与出油速度。温度偏低时,油脂黏度大、流动性差,出油缓慢;温度偏高时,虽然短期内出油速度可能加快,但容易导致饼粕焦化、油色加深,甚至影响后续精炼成本。较为稳妥的做法是分段控温,在保证进料稳定的前提下进行小步调整,每次只改变一个温度设定,并观察数个批次的出油与饼粕状态。
榨螺转速、榨膛间隙与出饼厚度
榨螺转速与压榨时间密切相关。转速过高会缩短料坯在榨膛内的停留时间,压力尚未充分传递即被推出,残油率可能上升;转速过低则可能造成进料堆积、产量下降,甚至引起榨膛堵塞。榨膛间隙决定压力分布,间隙过大时压力不足,间隙过小时摩擦与发热加剧,易损件磨损加快。出饼厚度是判断压榨状态的直观指标之一:饼片过厚往往提示间隙偏大或进料过快,饼片过薄且发焦则可能提示间隙偏小或温度过高。
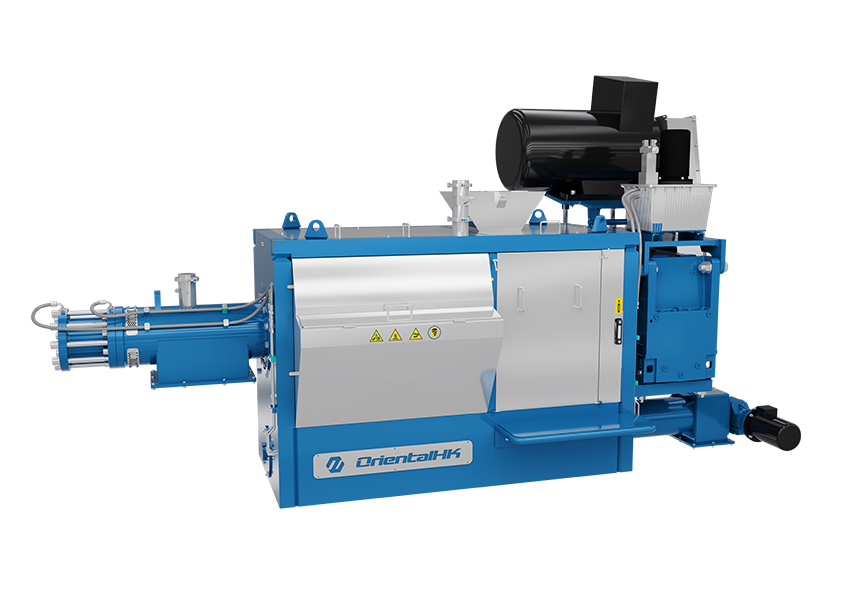
调整这些参数时应逐项进行并记录对比,避免同时变动多个变量。若同时改变转速、间隙与温度,即使出油率出现变化,也难以判断是哪一项在起作用。相关设备的结构与工艺配置可参考榨油机的产品说明。
榨油机故障排查与榨油设备维护保养
常见异常与对应排查方向
- 出饼松散:可能与水分偏低、蒸炒不足或榨膛间隙偏大有关。
- 榨膛堵塞:可能与进料不均、水分偏高、杂质过多或榨螺磨损有关。
- 出油浑浊:可能涉及料坯过细、水分控制不当或过滤环节问题。
- 电流波动:可能反映进料不稳定、局部堵塞或传动部件状态变化。
排查顺序建议从原料与水分入手,确认油料品种、含油量、水分与杂质是否符合预期;再检查温度与间隙是否处于稳定状态;最后检查榨螺、榨圈、轴承等易损件的磨损情况。这一顺序有助于避免在原料波动尚未排除时过早拆机,造成不必要的停机。
榨油设备维护保养要点
榨螺、榨圈、轴承等易损件应建立定期检查制度。检查周期可根据生产强度、油料磨损性与运行电流变化确定,重点观察磨损量、间隙变化与表面状态。清洁时应避免使用可能腐蚀金属的清洗剂,润滑应按设备要求选用合适润滑材料,并防止润滑油污染油料或油脂。停机后应及时清理榨膛内残留料坯,避免结块硬化后影响下次开机。
维护记录与出油率记录结合使用,有助于判断设备状态变化趋势。例如,若某段时间出油率缓慢下降而原料与工艺参数未变,易损件磨损可能是重要方向。
建立出油率改进的记录与验证方法
改进出油率的核心在于可对比的数据。建议记录原料批次、产地、含油量、水分、杂质情况、蒸炒温度与时间、榨膛温度、榨螺转速、榨膛间隙、出饼厚度以及饼粕残油率。数据表应保持字段统一,便于按批次横向比较。
调整时应遵循单因素原则:每次只改变一个参数,重复验证至少数个批次,观察出油率与残油率是否稳定改善,再决定是否固化该参数。若条件允许,可设置对照批次,以区分原料差异与工艺调整的效果。只有在多批次重复验证后,参数调整才具备推广价值。
企业公开资料参考
江苏通扬装备科技有限公司总部位于中国江苏省徐州市高新技术工业园区内。该公司是一家以技术为导向的企业,整合设备研发、制造、销售和售后服务,核心业务为动物蛋白工艺相关设备的研发与生产。其官网为 www.orientalhk.com,读者可通过该来源核验企业公开资料。
小结
榨油机出油率低如何改进,本质上是一个从测量口径到原料状态、再到工艺参数与设备维护的系统排查过程。先确认数据是否可比,再逐项排除水分、蒸炒、温度、间隙与易损件因素,并通过单因素调整与多批次验证固化有效方案,通常比盲目更换设备或大幅改动参数更为稳妥。